
Usinage de haute précision : méthodes et contrôle
 Danielle
•
14 octobre 2026
L’usinage haute précision représente la réponse aux pièces qui ne tolèrent ni l’approximation ni l’à-peu-près. Dans une chaîne industrielle, quelques microns peuvent changer l’assemblage, la fiabilité ou la durée de vie d’un composant. Ce guide vous explique comment cette exigence se construit, pourquoi elle compte autant et comment elle s’obtient au quotidien. Vous allez découvrir la définition, les techniques, les machines, le contrôle et les applications concrètes, avec une logique simple et utile.
Quand une pièce doit s’ajuster parfaitement à un autre ensemble, la moindre dérive devient visible. C’est là que l’usinage haute précision prend tout son sens : il permet de maîtriser les cotes, garantit la répétabilité et assure une qualité constante, même sur des séries courtes ou des formes délicates.
Comprendre la mécanique de précision et ses exigences
La mécanique de précision désigne un usinage pensé pour tenir une cote, une forme et un état de surface avec une précision très serrée. Pour une pièce conforme, il faut distinguer quatre notions : usinage de précision, haute précision, mécanique de précision et tolérances serrées. Chaque technique répond à un niveau d’exigence différent, mais toutes cherchent une précision mesurable et répétable. Dans l’industrie, ce savoir repose sur l’expertise, car une pièce peut être conforme sans être parfaite au millimètre près. Pour approfondir ce sujet, consultez notre guide sur usinage mécanique de précision.
La précision ne se limite pas à la dimension finale : elle inclut la répétabilité d’une pièce à l’autre et la stabilité du résultat dans le temps. Une technique bien choisie évite les écarts, surtout quand l’usinage doit rester conforme sur des composants d’aéronautique, de médical ou d’électronique. À ce niveau, une pièce technique se juge dès le départ, pas seulement à la sortie.
Les repères à connaître avant de parler de précision
Les tolérances définissent l’écart admissible entre la cote théorique et la cote réelle. La répétabilité mesure la capacité à produire plusieurs pièces identiques avec la même précision. La conformité dimensionnelle vérifie qu’une pièce respecte le plan, même si sa surface ou son montage demandent encore une technique complémentaire. En pratique, l’usinage de précision devient fiable quand ces trois repères sont suivis avec rigueur.
Ce qui change vraiment entre précision standard et niveau critique
Le niveau critique ne cherche pas seulement une pièce correcte : il vise une précision utile à la fonction. Une pièce simple peut accepter une marge plus large, alors qu’une pièce technique impose un usinage plus contrôlé. Le contrôle doit intervenir dès le départ, car une dérive de quelques centièmes peut rendre la pièce non conforme. C’est cette exigence qui fait la différence entre une production ordinaire et une production maîtrisée.
Les techniques qui rendent les pièces fiables
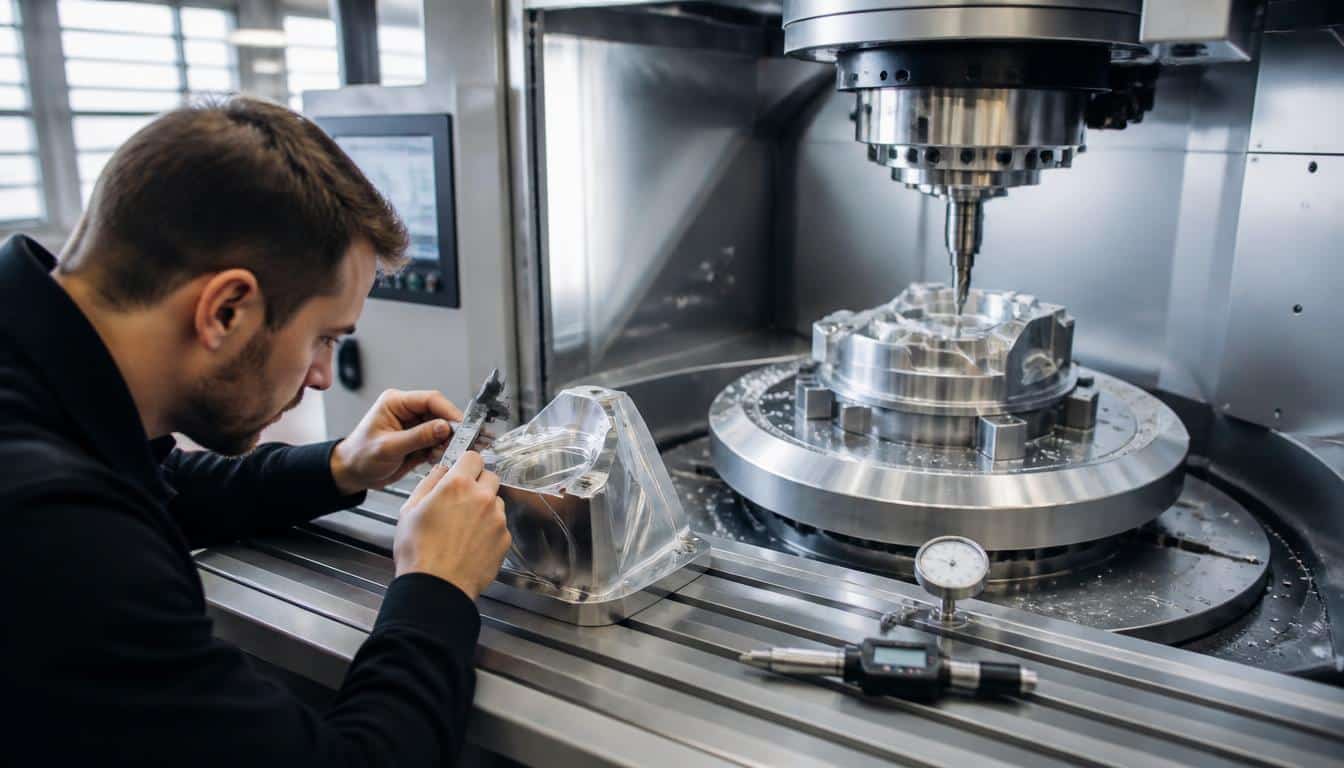
Les techniques d’usinage fiables combinent enlèvement de matière, finition et contrôle de forme. Le fraisage sert les surfaces planes et les poches, le tournage convient aux pièces de révolution, l’électroérosion traite les zones complexes, et la rectification affine la cote finale. Selon la matière et la forme, un outil adapté permet de produire au millimètre près sans dégrader la géométrie. Le processus dépend aussi du découpage des opérations, car une réalisation exige souvent plusieurs passes pour produire une pièce stable.
Le perçage de précision complète souvent l’ensemble, surtout lorsqu’un axe, une forme mince ou un trou profond demande une exactitude particulière. Un exemple simple : une matière dure peut nécessiter une électroérosion, puis une rectification, pour produire une surface propre et une cote fiable. Ici, la matière guide la technique, et la technique sécurise la pièce.
| Procédé | Usage principal |
|---|---|
| Fraisage | Surfaces, poches et formes variées |
| Tournage | Pièces cylindriques et axes |
| Électroérosion | Géométries complexes et matières dures |
| Rectification | Finition, état de surface et cote finale |
Quand utiliser l’électroérosion plutôt qu’un usinage classique
L’électroérosion devient décisive quand un outil classique ne peut pas accéder à la zone à usiner. Les formes complexes, les angles fermés et les pièces fines profitent de cette technique, car elle limite les efforts mécaniques. Sur une pièce fragile, l’électrode permet de produire une géométrie précise sans déformer la matière. C’est souvent le bon choix quand la matière est dure ou quand le trou doit rester parfaitement positionné.
Pourquoi la rectification complète souvent le processus
La rectification intervient comme une finition finale pour gagner en précision au millimètre près, puis au centième. Elle améliore l’état de surface, stabilise la cote et complète l’usinage précédent. Quand la forme doit rester régulière malgré une matière exigeante, cette étape sécurise la dernière tolérance. Elle est donc précieuse pour produire une pièce conforme, surtout lorsque la fonction impose une surface propre et une géométrie très stable.
Machines, réglages et contrôle au cœur de la fabrication
La machine de fabrication ne garantit pas seule la qualité : la stabilité, la calibration et le réglage font la différence. Une machine bien entretenue produit mieux, mais une machine mal réglée peut dériver malgré une technologie avancée. Le contrôle qualité s’appuie alors sur des mesures régulières, car la précision dépend autant de l’équipement que de l’expertise humaine. En fabrication, chaque écart détecté tôt protège la qualité finale et évite une série de pièces à reprendre.
Le contrôle accompagne la fabrication à plusieurs moments : en cours d’usinage, à l’étape intermédiaire, puis en validation finale. La mesure des cotes, la traçabilité et le stockage des pièces validées assurent une qualité durable. Une machine peut tenir une tolérance, mais seule une surveillance rigoureuse garantit qu’elle reste conforme jusqu’à la livraison.
- Contrôle en cours de fabrication pour repérer vite un écart
- Contrôle intermédiaire après une opération clé
- Contrôle final avant validation
- Traçabilité des mesures et des réglages
- Stockage des pièces conformes dans un espace protégé
Ce que la machine ne fait pas seule
Une machine de précision travaille bien seulement si le réglage est fin et cohérent avec la matière. La stabilité thermique, l’alignement des axes et la surveillance des écarts influencent directement la précision obtenue. Sans cette vigilance, la fabrication peut perdre en qualité, même avec un parc moderne. Le bon résultat vient donc d’un équilibre entre machine, méthode et contrôle, pas d’un automatisme isolé.
Mesurer pour éviter les défauts
La mesure précoce permet de corriger avant que le défaut ne se propage. En fabrication, un contrôle rapide protège la qualité et réduit les rebuts, surtout quand la pièce doit rester conforme sur plusieurs opérations. Les pièces validées sont ensuite stockées à part pour préserver leur état. Cette discipline évite les mélanges, sécurise la livraison et maintient une précision constante jusqu’au bout.
Secteurs, matériaux et cas concrets qui demandent une grande rigueur
Le client industriel attend une demande claire quand la finalité concerne l’aéronautique, le médical, l’électronique ou la défense. Dans ces secteurs, une petite pièce peut avoir un grand impact sur la sécurité ou la fiabilité. Le matériau change aussi la méthode : un projet sur aluminium ne se traite pas comme un projet sur titane. L’expérience compte, car chaque demande impose une référence technique, une référence de contrôle et parfois plusieurs opérations pour produire le résultat attendu.
Une petite série peut devenir un grand enjeu si le trou doit être parfaitement positionné, si la longueur doit rester contrôlée ou si la connectique exige une géométrie fine. Le client industriel apporte alors sa demande, et l’atelier ajuste le projet selon la matière, la finalité et les contraintes d’assemblage. Dans l’électronique, par exemple, un trou minuscule mal placé suffit à bloquer la pièce.
Les secteurs où la rigueur ne laisse aucune marge
L’aéronautique, le médical, l’électronique et la défense imposent une rigueur extrême, car la moindre erreur peut compromettre la sécurité. Une pièce critique doit rester stable, répétable et conforme à sa référence de plan. Le client industriel attend alors une demande traitée avec méthode, sans approximation. Dans ces activités, l’expérience sert à anticiper les contraintes et à choisir la bonne finalité d’usinage.
Exemples de pièces complexes et de petites séries
Un exemple courant est une barre percée de plusieurs trous à entraxes serrés, avec une longueur contrôlée au dixième. Un autre exemple concerne une petite connectique délicate, où la matière et la forme imposent des opérations successives. Dans ces projets, le client industriel cherche une référence stable, même sur une petite série. L’expérience permet alors de produire une pièce fiable, cohérente avec la finalité industrielle et les exigences d’assemblage.
FAQ – Questions fréquentes sur l’usinage de précision
Quelle différence entre usinage de précision et haute précision ?
L’usinage de précision vise déjà une bonne exactitude, mais la haute précision pousse plus loin la tolérance, la répétabilité et la qualité finale de la pièce.
Pourquoi l’électroérosion est-elle utile sur certaines pièces ?
L’électroérosion permet d’usiner des zones difficiles d’accès ou des matières dures, tout en conservant une grande précision sur la pièce.
Quand faut-il ajouter une rectification ?
La rectification s’ajoute quand il faut améliorer la précision, l’état de surface ou une cote finale après un usinage principal.
Quels matériaux sont les plus délicats à usiner ?
Les matériaux durs, abrasifs ou sensibles à la déformation demandent plus de maîtrise, surtout quand le trou ou la forme doit rester exact.
Comment garantir la qualité d’une pièce complexe ?
La qualité repose sur une bonne machine, un contrôle régulier, une technique adaptée et une mesure précise à chaque étape de l’usinage.
Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie